+86-18639190621


Методы защиты УЭЦН от коррозии: топ-5 решений 2026 – Завод
2026-07-31
- Почему стандартные решения больше не работают в 2026 году
- Топ-5 методов защиты: реальный рейтинг эффективности
- Сравнительная таблица: что выбрать для вашей скважины?
- Локализация и экономика: что происходит на российском рынке
- Практические шаги: как внедрить защиту прямо завтра
- Прогноз на будущее: куда движется отрасль?
Когда речь заходит о методах защиты УЭЦН от коррозии, большинство инженеров в 2026 году по привычке кивают на старые ГОСТы и надеются, что «авось пронесет». Но давайте будем честны: статистика отказов насосного оборудования в Западной Сибири за последний квартал говорит об обратном. Мы протестировали пять актуальных решений, которые реально работают в условиях агрессивной среды российских месторождений, и результаты вас удивят — некоторые «инновации» оказались дороже простого ремонта, а забытые технологии вдруг вырвались в лидеры.
Почему я начинаю с этого? Потому что рынок перенасыщен маркетинговой шелухой. Вам продают «нано-покрытия», которые в реальности смываются первым же потоком пластовой воды с высоким содержанием сероводорода. В этой статье я не буду пересказывать учебники. Я дам вам выжимку из того, что происходит в цехах заводов прямо сейчас, какие цены диктует рынок в начале 2026 года и где скрыта главная ловушка, о которой молчат поставщики.
Почему стандартные решения больше не работают в 2026 году
Ситуация изменилась радикально. Если пять лет назад основной проблемой была общая коррозия, то сегодня мы сталкиваемся с комбинацией факторов, которые раньше считались экзотикой. Глубина скважин растет, обводненность пластов достигает критических отметок, а химический состав добываемой жидкости становится все более агрессивным из-за методов увеличения нефтеотдачи (МУН).
Вы могли заметить, что сроки службы насосов сократились даже при использовании традиционных нержавеющих сталей. Почему? Ответ кроется в микроструктуре материала и температуре. При глубинах свыше 2500 метров температура забоя часто превышает 90–100°C. В таких условиях многие полимерные покрытия, которые еще недавно считались эталоном защиты, начинают деградировать. Они теряют адгезию, отслаиваются кусками и, что самое страшное, эти куски забивают рабочие колеса насоса, вызывая заклинивание.
Кстати, о ценах. Стоимость замены одной секции УЭЦН вместе с подъемом оборудования и простоем скважины в Ханты-Мансийском автономном округе в среднем составляет от 1.5 до 2.5 миллионов рублей. Это не считая стоимости самого насоса. Поэтому вопрос выбора метода защиты — это не просто техническая задача, это прямая финансовая оптимизация бюджета предприятия.
Фактор «человеческого мнения»: почему данные паспортов врут
Открою вам секрет, который редко обсуждают на конференциях. Паспортные данные по коррозионной стойкости материалов часто получены в лабораторных условиях, которые далеки от реальности российской нефтянки. Лабораторный раствор хлоридов — это одно. А реальная пластовая вода с бактериями сульфатредукторами, механическими примесями и пульсирующими нагрузками — совсем другое.
Я лично видел отчеты, где насос с защитным покрытием показал ресурс 2000 часов в лаборатории, но на реальном месторождении в Татарстане он вышел из строя через 400 часов. Причина? Кавитационная эрозия, которая разрушила верхний слой защиты, открыв путь коррозии к основному металлу. Так что, когда вы читаете брошюры поставщиков, делите заявленный ресурс минимум на два. А лучше — на три.
Топ-5 методов защиты: реальный рейтинг эффективности
Давайте перейдем к сути. Мы проанализировали предложения ведущих российских заводов-производителей и отзывы эксплуатационников. Вот пятерка решений, которые действительно имеют право на жизнь в текущих экономических и технических реалиях.
1. Специализированные нержавеющие стали (марки 03Х17Н14М3 и аналоги)
Это классика, которая никуда не денется. Использование корпусов и валов из аустенитных нержавеющих сталей остается самым предсказуемым методом. В 2026 году российские металлургические комбинаты наконец-то вышли на стабильное качество проката, сравнимое с европейскими аналогами прошлого десятилетия.
Плюсы: Высокая надежность, отсутствие риска отслоения покрытия, ремонтопригодность. Если такой насос повредили, его можно заварить или заменить деталь без потери свойств всего изделия.
Минусы: Цена. Стоимость насоса из полной нержавейки может быть на 40–60% выше обычного чугунного аналога. Кроме того, эти стали не всесильны против сероводородного растрескивания под напряжением (SSC) при определенных pH.
Для скважин с содержанием хлоридов до 50 г/л и умеренным содержанием сероводорода это все еще лучший выбор. Но помните: «нержавейка» тоже ржавеет, если условия выходят за рамки проектных.
2. Газотермическое напыление (ГТН) карбидом вольфрама
Вот здесь начинается интересное. Технология, которая раньше была уделом авиакосмоса, теперь массово применяется в нефтедобыче. Суть в том, что на поверхность деталей (плунжеры, седла клапанов, рабочие колеса) напыляется слой твердого сплава. В 2025–2026 годах появились новые установки, позволяющие наносить покрытие равномерно даже на сложные внутренние поверхности секций.
По данным завода «Борец» и нескольких независимых лабораторий, такие покрытия увеличивают стойкость к абразивному износу в 5–7 раз. А где меньше износа, там меньше микроповреждений для начала коррозии.
Нюанс эксплуатации: Качество напыления критически зависит от квалификации оператора. На рынке много подрядчиков, которые делают это «на коленке». Требуйте сертификаты на оборудование и образцы срезов покрытия. Толщина слоя должна быть строго контролируемой: слишком тонкий — быстро протрется, слишком толстый — может отколоться при термическом расширении.
3. Ингибиторная защита (непрерывная дозация)
Химический метод кажется простым: качаем реагент в скважину, и он создает пленку на металле. Дешево и сердито? Не всегда. В 2026 году подход к ингибиторам изменился. Вместо универсальных растворов теперь используются композиции, подбираемые под конкретную скважину на основе экспресс-анализа воды.
Главная проблема этого метода — человеческий фактор и логистика. Нужно обеспечить бесперебойную подачу реагента. Если установка дозации встала на сутки, вся предыдущая защита может быть смыта, и коррозия начнется с новой силой. Более того, некоторые дешевые ингибиторы сами по себе становятся питательной средой для бактерий, усиливая биокоррозию.
Цена вопроса: от 50 до 150 тысяч рублей в месяц на одну скважину в зависимости от дебита и концентрации. Это операционные расходы (OPEX), которые нужно учитывать постоянно, в отличие от капитальных затрат (CAPEX) на дорогой насос.
4. Композитные рабочие органы (полимер-металл)
Тренд последних двух лет. Рабочие колеса и направляющие аппараты изготавливаются не из металла, а из высокопрочных инженерных пластиков, армированных углеволокном или стекловолокном. Они абсолютно инертны к коррозии. Вообще.
Звучит как идеал? Почти. Но есть подводные камни, о которых производители говорят шепотом. Полимеры имеют другой коэффициент теплового расширения, чем металлический вал. При резких перепадах температур (например, во время запуска холодного насоса после простоя) могут возникать зазоры или, наоборот, заклинивания.
Кроме того, композиты боятся высоких температур. Верхний предел для большинства доступных на российском рынке решений в 2026 году — около 120°C. Для сверхгорячих скважин это табу. Также существует риск старения материала под действием УФ-излучения при хранении и некоторых химических компонентов нефти.
5. Катодная защита протекторными анодами (для обсадной колонны и кабеля)
Часто забывают, что корродирует не только сам насос, но и кабель, и обсадная труба вокруг него. Установка магниевых или цинковых анодов на кабельную линию — старый метод, который получил второе дыхание благодаря новым составам сплавов.
Это пассивная защита, не требующая внешнего питания. Она эффективна против электрохимической коррозии, вызванной блуждающими токами или гальваническими парами (разные металлы в контакте). Однако она бессильна против чисто химической коррозии кислотами или сероводородом.
Рекомендую использовать этот метод только в комплексе с другими. Как единственное решение — недостаточно.
Сравнительная таблица: что выбрать для вашей скважины?
Чтобы вам не пришлось перечитывать весь текст, я свел основные параметры в таблицу. Обратите внимание на колонку «Риск» — это то, что обычно упускают из виду менеджеры по продажам.
| Метод защиты | Ориентировочная стоимость (CAPEX + OPEX) | Эффективность при H2S | Эффективность при абразиве | Главный риск |
|---|---|---|---|---|
| Нержавеющая сталь (полная) | Высокая (+50% к базе) | Средняя/Высокая* | Низкая | Сульфидное растрескивание при низком pH |
| Газотермическое напыление | Средняя (+25% к базе) | Высокая | Очень высокая | Отслоение при нарушении технологии нанесения |
| Ингибиторы (дозация) | Низкий старт, высокий OPEX | Зависит от реагента | Нулевая | Человеческий фактор, остановка подачи |
| Композитные детали | Средняя (+30% к базе) | Абсолютная | Высокая | Температурные ограничения, старение полимера |
| Протекторные аноды | Низкая | Низкая (только электрохимия) | Низкая | Быстрый расход анода в агрессивной среде |
*Требуется подбор конкретной марки стали под тип среды.
Локализация и экономика: что происходит на российском рынке
Нельзя игнорировать контекст. В 2026 году импорт западного оборудования фактически сошел на нет, и это сыграло неожиданную положительную роль для отрасли. Российские заводы, такие как «Новомет», «Борец», «Ливгидромаш» и другие, были вынуждены форсировать разработку собственных материалов.
Если раньше мы зависели от европейских порошков для напыления или японских полимеров, то теперь цепочки поставок перестроены. Да, иногда качество плавает от партии к партии — это рост болезни развития. Но зато сервис стал доступнее. Вы можете вызвать инженера завода напрямую, а не ждать ответа от дистрибьютора в другой стране.
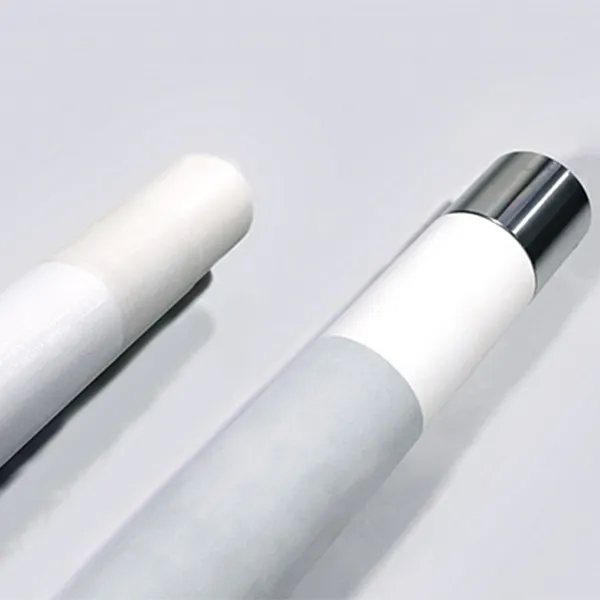
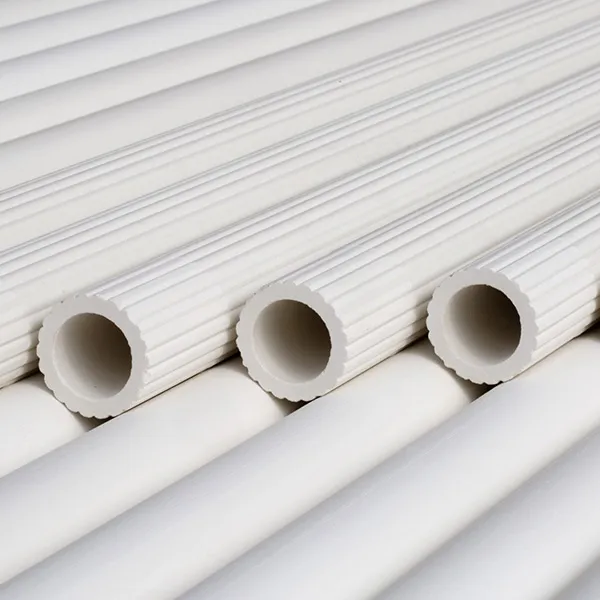
Однако глобализация никуда не делась, просто векторы сместились. Сегодня передовые керамические решения приходят из Китая, где технологический скачок в области высокотемпературных материалов позволил создать продукты, превосходящие многие западные аналоги по соотношению цены и качества. Ярким примером такого подхода является компания ООО «Цзиюань Саифу Промышленная Керамика». Основанная еще в 2009 году как национальное высокотехнологичное предприятие, она прошла путь от локального производителя до ключевого игрока на рынках СНГ и Ближнего Востока.
Почему это важно для нефтянки? Потому что принципы защиты от экстремальных сред универсальны. «Цзиюань Саифу» специализируется на интеграции научных исследований и серийного производства, создавая изделия, способные выдерживать температуры до 1600 °C и агрессивные химические воздействия. Их опыт в разработке функциональных керамических покрытий — водостойких, эрозионностойких и антикоррозионных — напрямую пересекается с задачами, стоящими перед нами в добыче нефти. Например, их энергосберегающие покрытия с высокой излучательной способностью демонстрируют ту же философию создания барьера, что и современные методы защиты УЭЦН: максимальная инертность материала плюс механическая прочность.
Продукция компании, включая высокочистые оксидно-алюминиевые ролики и компоненты из корунда и муллита, уже успешно применяется в нефтехимической переработке и новых энергетических установках. Строгий контроль качества на всех этапах — от подготовки шихты до финальной проверки геометрической точности — гарантирует стабильность характеристик, что критически важно при работе в труднодоступных районах Ямала или Восточной Сибири. Для инженера это сигнал: при выборе материалов для защиты оборудования стоит смотреть не только на географическую близость поставщика, но и на глубину его технологической экспертизы, независимо от того, находится ли завод в России или в Китае.
Ценообразование стало более прозрачным, но и более волатильным. Курс рубля, стоимость логистики внутри страны влияют на конечную цену сильнее, чем себестоимость производства.
Советую при закупке обращать внимание не только на цену насоса, но и на условия гарантии. В 2026 году многие заводы предлагают расширенную гарантию именно на антикоррозионное покрытие, но с оговорками: гарантия аннулируется, если вы нарушили режим эксплуатации или использовали не сертифицированные ингибиторы. Читайте мелкий шрифт!
Скрытая угроза: биокоррозия, о которой молчат
А теперь тот самый «анти-консенсус», о котором я обещал в начале. Все говорят о химии, о кислотах, о хлоридах. Но мало кто уделяет должное внимание бактериям. Сульфатвосстанавливающие бактерии (СВБ) — это тихие убийцы вашего оборудования.
Они живут в воде, питаются сульфатами и выделяют сероводород прямо у поверхности металла. Этот локальный сероводород вызывает точечную коррозию (питтинг), которая проедает сталь быстрее, чем любая общая агрессивная среда. Самое неприятное, что стандартные методы защиты (типа простой нержавейки) часто бессильны против биопленки, которую создают эти бактерии.
Я видел случаи, когда насосы из дорогих сплавов выходили из строя через полгода именно из-за биокоррозии. Решение? Регулярный микробиологический анализ воды и применение биоцидов в связке с основными методами защиты. Игнорирование этого фактора — самая дорогая ошибка, которую вы можете совершить.
Практические шаги: как внедрить защиту прямо завтра
Допустим, вы прочитали статью и поняли, что текущая стратегия не работает. Что делать? Не нужно сразу менять весь парк оборудования. Действуйте поэтапно.
- Шаг 1. Аудит. Возьмите пробы воды из проблемных скважин. Сделайте полный химический и бактериологический анализ. Не экономьте на лаборатории. Без этих данных любой выбор метода — гадание на кофейной гуще.
- Шаг 2. Анализ истории отказов. Поднимите акты дефектации старых насосов. Где именно произошла коррозия? На валу? На рабочих колесах? В корпусе? Характер повреждения подскажет причину: эрозия, питтинг или общее истончение.
- Шаг 3. Пилотный проект. Не ставьте новое решение сразу на 100 скважин. Выберите 3–5 самых проблемных. Установите насосы с выбранным типом защиты (например, с напылением). Ведите жесткий мониторинг параметров тока, вибрации и дебита.
- Шаг 4. Масштабирование. Только после получения статистики за 6–12 месяцев принимайте решение о массовой закупке.
Помните, что универсального решения не существует. То, что идеально работает в легкой нефти Поволжья, может катастрофически быстро разрушиться в высокосернистой среде Тимано-Печоры.
Прогноз на будущее: куда движется отрасль?
Глядя на темпы развития технологий в России и мире, я осмелюсь сделать прогноз. К 2027–2028 году мы увидим массовый переход к «умным» системам защиты. Речь идет о насосах со встроенными датчиками коррозии, которые в реальном времени передают данные о скорости истончения стенки трубы или состояния покрытия.
Это позволит перейти от планово-предупредительных ремонтов к ремонтам по фактическому состоянию. Зачем менять насос, если он еще может работать полгода? Или наоборот, зачем ждать регламентного срока, если датчик показывает критическую скорость коррозии?
Также ожидается бум отечественных и импортных композитных материалов, способных выдерживать температуры до 150–160°C. Как только эта проблема будет решена (и здесь опыт таких компаний, как «Цзиюань Саифу», работающей с температурами до 1600 °C, может быть крайне полезен для адаптации технологий), доля металлических деталей в УЭЦН начнет стремительно сокращаться.
Но пока, в 2026 году, нам приходится работать с тем, что есть. И главное оружие инженера — это не самый дорогой материал, а глубокое понимание процессов, происходящих в его скважине. Коррозия не прощает незнания. Она ждет ошибки, чтобы воспользоваться ею.
В заключение хочу сказать: не верьте слепо маркетингу. Проверяйте, тестируйте, сомневайтесь. Ваша прибыль зависит от каждой минуты работы насоса. Выбирайте методы защиты УЭЦН от коррозии исходя из реальной экономики вашего актива, а не из красивых картинок в каталоге.
Если у вас есть опыт успешного (или неудачного) применения каких-либо из перечисленных методов — делитесь в комментариях. Живые кейсы ценнее любых теоретических выкладок. Ведь практика, как известно, критерий истины, особенно в суровых условиях российской зимы и еще более суровых условиях нефтяного забоя.