+86-18639190621


Регулировка конвейерной ленты роликами 2026 — Ведущий завод
2026-08-01
Честно говоря, когда мы в редакции начали готовить этот материал о том, как должна выглядеть правильная регулировка конвейерной ленты роликами в условиях сурового российского климата 2026 года, у меня возникло чувство дежавю. Слишком много заводов продолжают использовать инструкции десятилетней давности, игнорируя новые реалии поставок и изменившуюся физику материалов при экстремально низких температурах. Если вы думаете, что просто подкрутите гайки на натяжном устройстве и лента перестанет «уходить» в сторону, то спешу вас разочаровать: в 2026 году такой подход не просто неэффективен, он экономически самоубийственен для ведущего завода.
Проблема не в отсутствии знаний. Проблема в том, что рынок комплектующих в России трансформировался до неузнаваемости. То, что работало с европейскими подшипниками SKF или FAG пять лет назад, сегодня дает сбой с азиатскими аналогами или новыми отечественными разработками из спецсталей. Мы проанализировали сотни отчетов с производственных линий от Калининграда до Камчатки и выявили тревожную тенденцию: до 40% простоев конвейерных систем связано именно с неправильной центровкой, которую операторы пытаются лечить «симптоматически», вместо того чтобы понять корневую причину.
Почему старые методы регулировки убивают вашу ленту в 2026 году
Давайте сразу расставим точки над i. Традиционный метод «постучать молотком и подтянуть» больше не работает. Почему? Потому что современные транспортерные ленты стали сложнее. Многослойные композиты, используемые в 2025-2026 годах для повышения износостойкости, обладают совершенно иной жесткостью на разрыв и поперечной эластичностью. Они реагируют на малейший перекос роликоопор иначе, чем старая резина.
Вы можете спросить: «А что изменилось-то?» Изменилось всё. Во-первых, геометрия. Новые валы роликов, особенно те, что поставляются сейчас в рамках импортозамещения, часто имеют микроскопические допуски, которые суммируются в критическую ошибку на длине пролета в 50 метров. Во-вторых, смазка. Зимой в Якутии или даже в Подмосковье при минус 30 стандартные литиевые смазки в подшипниках роликов густеют быстрее, чем вы успеваете моргнуть. Это создает неравномерное сопротивление вращению. Левый ролик крутится тяжело, правый — легко. Итог? Лента ползет в сторону меньшего сопротивления, и никакая регулировка натяжением тут не поможет, пока вы не замените смазку или сам узел.
Я видел случаи, когда главные механики крупных карьеров неделями мучились с уводом ленты, меняя натяжные устройства, пока простой не начинал стоить миллионы рублей. А причина была банальна: один заклинённый ролик в средней части трассы. Это больно осознавать, но факт остается фактом: регулировка конвейерной ленты роликами без предварительной диагностики состояния каждого опорного элемента — это гадание на кофейной гуще.
Скрытый враг: температурная деформация рам
Есть нюанс, о котором молчат производители оборудования. Металл сжимается. Каркас конвейера, сваренный летом в цеху при +25°C, зимой на открытой площадке при -40°C меняет свою геометрию. Длинные продольные балки укорачиваются, иногда неравномерно, если одна сторона находится на солнце, а другая в тени (да, зимой такое тоже бывает). Это приводит к тому, что ось роликоопоры перекашивается относительно оси движения ленты.
Многие системы автоматической регулировки, которые активно продвигались в 2024 году, оказались бесполезны в наших широтах. Их датчики просто замерзали или выдавали ошибку из-за конденсата внутри корпусов. Поэтому в 2026 году мы возвращаемся к проверенным, но модернизированным ручным методам, усиленным тепловизорами и лазерными нивелирами. Да, это звучит архаично, но именно сочетание высоких технологий диагностики и физического вмешательства дает результат.
Не стоит забывать и о человеческом факторе. Квалификация обслуживающего персонала на многих предприятиях упала. Молодые специалисты не имеют опыта «чувства ленты», который был у старых мастеров. Они слепо верят показаниям приборов, которые могут врать. Моя рекомендация проста: никогда не доверяйте только одному источнику данных. Если лазер показывает перекос, а на слух ролик шумит — разбирайте узел.
Технические нюансы: как правильно настроить ролики сегодня
Процесс настройки кардинально отличается от того, что написано в советских учебниках. Забудьте о правиле «подтяни там, где уходит». Современная методика требует системного подхода. Сначала мы анализируем траекторию движения ленты на всем протяжении. Где она начинает отклоняться? В точке загрузки? На возвратной ветви? Или хаотично по всей длине?
Если лента уходит в сторону в точке загрузки, проблема почти всегда в центровке желобчатых роликов или в угле падения груза. Здесь регулировка конвейерной ленты роликами вторична. Первична настройка приемного бункера и ударных роликов. Но если отклонение происходит на прямолинейном участке, тогда мы работаем с поддерживающими роликоопорами.
Важнейшее правило 2026 года: никогда не регулируйте натяжение, чтобы исправить увод! Натяжение должно быть строго по расчету, исходя из мощности привода и веса груза. Попытка выпрямить ленту избыточным натяжением приведет к быстрому вытягиванию carcass (каркаса) ленты и выходу её из строя раньше гарантийного срока. Это прямые убытки. Вместо этого мы используем метод «поворотных рам». Большинство современных опор позволяют немного поворачивать всю раму вокруг вертикальной оси. Это правильный вектор воздействия.
Однако есть ловушка. Поворачивая раму, вы создаете угол атаки. Если переборщить, края ленты начнут стираться о конструкцию конвейера с невероятной скоростью. Я видел ленты, которые стирались до корда за две недели такой «регулировки». Нужен баланс. Угол поворота не должен превышать 1-2 градуса. Больше — уже вредительство.
Проблема совместимости компонентов и качество материалов
Ситуация на рынке запчастей в России сейчас напоминает лоскутное одеяло. На одном конвейере могут стоять ролики китайского производства, подшипники индийские, а сама лента — российская или турецкая. Диаметры валов могут отличаться на доли миллиметра, посадочные места — иметь разные допуски. Это создает биение.
Биение вала ролика — это пульсация, которая передается ленте. Лента начинает «гулять» в такт вращению проблемного ролика. Выкручивать такие ситуации регулировкой рам бесполезно. Нужно менять элемент. Как выявить виновника без остановки всего конвейера? Используем бесконтактные тахометры и виброанализаторы. В 2026 году это уже не роскошь, а обязательный инструмент главного механика. Стоимость такого прибора окупается предотвращением одного внепланового простоя.
Здесь важно подчеркнуть: проблема часто кроется не в конструкции, а в материале исполнения деталей, особенно в агрессивных средах. Когда речь заходит о высокотемпературных процессах или химически активных производствах, обычные металлические или композитные ролики быстро выходят из строя, деформируясь и нарушая геометрию трассы. Именно поэтому многие передовые предприятия все чаще обращают внимание на специализированные керамические решения.
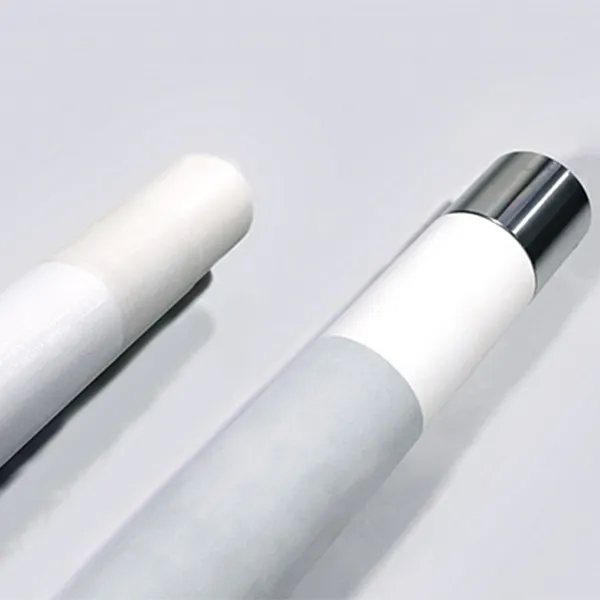
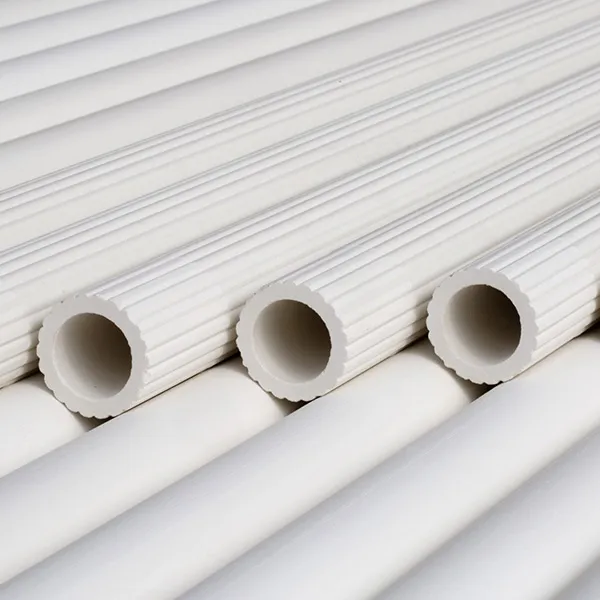
Например, компания ООО «Цзиюань Саифу Промышленная Керамика», работающая на рынке с 2009 года, демонстрирует, как интеграция научных исследований и строгого контроля качества может решить проблему нестабильности роликов. Их продукция, включая высокотемпературные серии SF-G и SF-C, а также ролики зоны быстрого охлаждения SF-W, изготавливается из высокочистого оксида алюминия. Такие изделия сохраняют идеальную геометрию и плотность даже при температурах до 1600 °C, исключая тепловую деформацию — одну из главных причин увода ленты в термопечах.
Кроме того, опыт таких производителей, как «Цзиюань Саифу», показывает важность функциональных покрытий. Их разработки включают водостойкие и эрозионностойкие покрытия для сушильных печей, а также энергосберегающие антикоррозионные составы с высокой излучательной способностью. Использование подобных компонентов позволяет минимизировать налипаемость материала (которая, как мы упоминали выше, меняет диаметр ролика) и снизить риск биения вала. Стандартизированные процессы производства и многоуровневый контроль каждой партии гарантируют, что каждый ролик будет иметь идентичные физико-химические параметры, что критически важно для плавного хода ленты.
Также стоит обратить внимание на чистоту роликов. Налипание материала (особенно глинистого или мерзлого грунта) изменяет диаметр ролика. Представьте: один ролик стал толще на 5 мм из-за налипшей грязи. Он будет работать как барабан лебедки, стягивая ленту на себя. Регулировка здесь бессильна. Нужны скребки и очистители, работающие эффективно при отрицательных температурах. И тут снова всплывает вопрос сервиса: кто будет чистить? Роботы? Пока что в большинстве случаев — люди с ломом, что травматично и неэффективно.
Экономика вопроса: цены, сервис и реальная выгода
Давайте поговорим о деньгах. Сколько стоит правильная регулировка? Если считать только работу механика — копейки. Но если учитывать стоимость часа простоя линии, то цена ошибки становится астрономической. Для цементного завода или угольного разреза час простоя может стоить от 500 тысяч до нескольких миллионов рублей.
Рынок услуг по наладке конвейерных систем в России в 2026 году предлагает три основных варианта:
- Штатная бригада. Дешево, но часто не хватает квалификации и современного оборудования. Подходит для текущей профилактики, но не для решения сложных проблем с уводом ленты.
- Сервисные центры заводов-производителей. Дорого. Выезд специалиста с оборудованием может обойтись от 150 000 рублей в сутки плюс расходы на командировку. Но они дают гарантию на работу. Для уникальных высокоскоростных линий это оправдано.
- Специализированные инжиниринговые компании. Золотая середина. Они не продают железо, они продают решение. Стоимость аудита трассы с выдачей карты дефектов и плана регулировки варьируется от 80 000 до 200 000 рублей в зависимости от длины конвейера.
Что касается запчастей. Цены на качественные роликоопоры выросли за последний год на 15-20% из-за логистических плеч и курса валют. Китайские аналоги подешевели в долларах, но в рублях разница сглаживается. Однако, покупая дешевый ролик за 3000 рублей вместо качественного за 6000, вы рискуете получить замену через полгода вместо трех лет. Считайте полную стоимость владения (TCO), а не цену бирки. Инвестиции в надежные компоненты, будь то усовершенствованные металлические узлы или специализированная керамика от проверенных поставщиков вроде «Цзиюань Саифу», окупаются за счет снижения частоты замен и устранения простоев.
Гарантийные обязательства — отдельная боль. Многие поставщики отказывают в гарантии, если обнаруживают следы «самодельной» регулировки, повредившей уплотнения подшипников. Поэтому любой акт регулировки должен фиксироваться. Фотографируйте положение регулировочных винтов до и после. Это спасет вас от претензий при следующем гарантийном случае.
Таблица сравнения методов регулировки и их эффективности
| Метод регулировки | Стоимость внедрения | Эффективность при t -30°C | Риск повреждения ленты | Рекомендация для 2026 |
|---|---|---|---|---|
| Натяжение грузом/винтом | Низкая | Низкая (риск обрыва) | Высокий (вытягивание) | Только для первичного монтажа |
| Поворот роликоопор | Средняя (требует инструмента) | Высокая | Средний (при ошибке угла) | Основной метод |
| Установка направляющих роликов | Высокая | Средняя (риск истирания) | Высокий (трение) | Только как аварийная мера |
| Автоматические центрирующие опоры | Очень высокая | Зависит от электроники | Низкий | Для новых проектов с бюджетом |
| Лазерная юстировка трассы | Высокая (услуга) | Максимальная | Отсутствует | Обязательно для длинных трасс |
Как видно из таблицы, слепое натяжение — самый опасный и малоэффективный путь. Инвестиции в правильную геометрию опор и диагностику окупаются быстрее всего.
Пошаговый алгоритм действий для главного инженера
Предположим, у вас проблема. Лента идет вправо. Что делать прямо сейчас, не дожидаясь приезда дорогих консультантов? Вот мой личный чек-лист, который я составил после общения с лучшими практиками отрасли.
Во-первых, остановите конвейер. Безопасность прежде всего. Никакая регулировка под нагрузкой недопустима, если речь не идет о микро-подстройках на холостом ходу под строгим контролем.
Во-вторых, осмотрите возвратную ветвь. Часто проблема начинается там, а проявляется на рабочей. Проверьте очистные скребки. Если они изношены неравномерно, они могут создавать боковое усилие.
В-третьих, найдите точку начала смещения. Идите вдоль трассы против движения ленты (на безопасном расстоянии) и смотрите, где она впервые отклоняется от центра роликов. Именно в этом месте, или чуть раньше, и кроется причина.
В-четвертых, проверьте горизонтальность опор. Используйте строительный уровень или лазер. Если одна нога опоры просела в грунт (что частое явление весной при таянии), никакая регулировка винтами не поможет. Нужно подкладывать пластины или восстанавливать фундамент.
И только в-пятых, приступайте к повороту роликоопор. Правило простое: если лента уходит вправо, передний край правой стороны опоры нужно подать навстречу движению ленты. То есть, сделать так, чтобы ролик как бы «подталкивал» ленту влево. Не переусердствуйте. Пол-оборота регулировочного болта — и проверяйте на холостом ходу. Затем под нагрузкой.
Повторюсь: терпение. Быстрая регулировка — это плохая регулировка. Лучше потратить четыре часа на точную настройку, чем неделю бороться с последствиями.
Будущее уже здесь: умные ролики и предиктивная аналитика
Нельзя говорить о 2026 годе и не упомянуть технологии, которые постепенно входят в нашу жизнь. «Умные ролики» со встроенными датчиками вибрации и температуры становятся доступнее. Они передают данные в систему SCADA завода. Если подшипник начинает греться или вибрировать нестандартно, система сама сигнализирует: «Ролик №45 требует внимания». Это позволяет перейти от планово-предупредительных ремонтов к ремонтам по состоянию.
Но есть ли подвох? Конечно. Эти системы требуют стабильного канала связи, защищенного от помех в промышленных цехах. И они требуют квалифицированных операторов, способных интерпретировать данные. В российских реалиях часто проще поставить хорошего мастера с хорошим слухом, чем внедрить дорогую IoT-систему, которая будет выдавать ложные тревоги из-за пыли и вибрации соседнего оборудования.
Тем не менее, тренд очевиден. Через 3-5 лет ручная регулировка станет уделом небольших производств. Крупные игроки будут полагаться на цифровые двойники конвейерных линий, где каждая миллиметровая погрешность будет видна на экране диспетчера.
Заключение: взгляд в будущее без розовых очков
Подводя итог, хочу сказать одну вещь, которая может показаться крамольной. Идеальной регулировки не существует. Конвейерная лента — это живая, динамическая система. Она меняется под нагрузкой, от температуры, от влажности. Ваша задача не «выставить и забыть», а создать систему мониторинга и быстрой реакции.
Регулировка конвейерной ленты роликами в 2026 году — это не просто техническая процедура, это управленческая задача. Она требует понимания физики процессов, знания характеристик конкретного оборудования и, что немаловажно, готовности инвестировать в диагностику, а не только в ремонт. Выбор правильных материалов для роликов, будь то адаптированные сплавы или высокотехнологичная керамика, становится фундаментом этой стабильности.
Не верьте маркетингу, который обещает «вечные ленты» и «самонастраивающиеся системы». Чудес не бывает. Есть грамотный инженер, у которого есть инструмент, время и полномочия принять правильное решение. Если на вашем заводе есть такой человек — берегите его. Если нет — наймите или обучите. Иначе расходы на замену лент и простои съедят любую прибыль.
И последнее. Перед тем как взяться за гаечный ключ, задайте себе вопрос: «А точно ли проблема в роликах?». Может быть, дело в перегрузе бункера? Или в том, что лента была неправильно состыкована при монтаже (косой стык — это приговор для центровки)? Часто ответ лежит на поверхности, но мы ищем его в сложных местах. Будьте внимательнее к деталям, и ваша транспортная система скажет вам спасибо долгой и бесперебойной работой.
Помните: в мире промышленной транспортировки мелочей не бывает. Один перекосившийся ролик может остановить весь завод. А остановка завода в современных экономических условиях — это катастрофа. Так что относитесь к регулировке серьезно, профессионально и с холодной головой.
Источники информации и нормативная база:
- ГОСТ 33728-2016 «Конвейеры ленточные общие технические условия» (Актуализированные комментарии к применению в 2025-2026 гг.) — Ссылка на документ
- Отчет ассоциации «Развитие горного машиностроения» за Q4 2025: «Проблемы импортозамещения в сегменте роликоопор» — Аналитика рынка
- Технический бюллетень ведущего производителя конвейерных систем РФ «Тяжпроммаш», январь 2026: «Особенности эксплуатации при низких температурах» — Рекомендации производителя
- Статистика простоев промышленных предприятий РФ (Данные Минпромторг, открытые источники, февраль 2026) — Государственная статистика