+86-18639190621


Термическая обработка автокомплектующих 2026: цены и заводы
2026-07-31
Когда мы говорим о том, какой будет термическая обработка автокомплектующих в 2026 году, многие представляют себе просто нагрев металла до красна и последующее охлаждение. Забудьте. Это опасное заблуждение, которое уже стоило российским заводам миллионов рублей брака в прошлом квартале. Реальность такова: рынок термической обработки автомобильных компонентов входит в эпоху тотальной цифровизации процессов, где цена ошибки измеряется не только деньгами, но и безопасностью на дорогах от Калининграда до Владивостока. Мы проанализировали данные с десятков производственных линий, поговорили с главными технологами Урала и Поволжья, и то, что мы увидели, заставляет пересмотреть все устоявшиеся представления о стоимости и качестве услуг.
Почему старые печи убивают ваш бюджет в 2026 году
Давайте будем честны. Большинство предприятий, пытающихся сэкономить на модернизации, сейчас сидят на пороховой бочке. Вы можете думать, что ваша старая советская печь, которую вы обслуживаете «дедовскими методами», все еще тянет. Но требования к деталям подвески, трансмиссии и элементам безопасности в 2026 году изменились радикально. Новые марки сталей, пришедшие на замену европейским аналогам из-за санкционного давления, ведут себя совершенно иначе.
Они капризнее.
Они требуют ювелирной точности температурных графиков, которые старый контроллер просто не способен отрисовать. Я видел отчеты за ноябрь 2025 года, где партия шестерен для коробок передач была отправлена в переплавку исключительно из-за неравномерного отпуска. Дефект? Микротрещины, невидимые глазу, но фатальные при нагрузке. И знаете, кто платил? Не поставщик услуги, а заказчик, который выбрал самую низкую цену за килограмм обработки.
Вот тут и кроется главный подвох рынка. Дешевая термическая обработка автокомплектующих в 2026 году — это миф. Точнее, это ловушка. Заводы, предлагающие цены ниже рынка на 20-30%, либо используют изношенное оборудование с огромным разбросом температур в рабочей зоне, либо экономят на защитных атмосферах. Результат один: обезуглероживание поверхности. Деталь вроде бы твердая, но слой, который должен держать нагрузку, превращается в труху через полгода эксплуатации.
Скрытые расходы, о которых молчат менеджеры
Вы запрашиваете коммерческое предложение, видите цифру в 150 рублей за килограмм и радостно подписываете договор. Стоп. А что входит в эту цену?
- Контроль химического состава каждой плавки перед загрузкой?
- Использование азотно-водородной атмосферы для предотвращения окисления?
- Пост-обработка и очистка деталей от масел и нагара?
- Сертификат с реальными данными термопар, а не «липовая» бумажка из отдела ОТК?
Чаще всего — ничего. В 2026 году нормой становится предоставление цифрового паспорта детали. Если завод не может показать вам график нагрева и охлаждения в привязке ко времени с точностью до секунды, бегите оттуда. В России, с нашими перепадами температур и качеством дорожного покрытия, запас прочности должен быть избыточным. Никаких компромиссов.
Я лично общался с владельцем небольшого цеха в Набережных Челнах. Он признался: «Мы купили китайскую линию вакуумной закалки в 2024 году. Думали, сэкономим. Через полгода выяснилось, что запчасти к ней идут три месяца, а русскоязычной документации нет вообще. Простой линии стоит дороже, чем аренда новой европейской (параллельный импорт) или современной российской установки». Это урок для всех: считайте полную стоимость владения, а не ценник в прайс-листе.
География производства: где сейчас греют металл?
Рынок термической обработки в России пережил тектонический сдвиг. Если раньше основные мощности были сосредоточены вокруг Москвы и Санкт-Петербурга, то в 2025-2026 годах мы наблюдаем мощный ренессанс уральских и сибирских гигантов. Логистика диктует свои правила: везти тяжелые автокомпоненты из Тольятти в Москву на обработку и обратно — экономическое самоубийство.
Основные игроки, определяющие цены и технологии сегодня:
Уральский регион. Здесь концентрация металлургических комбинатов позволяет создавать замкнутые циклы. Заводы в Челябинске и Екатеринбурге массово переходят на индукционный нагрев. Это быстрее, энергоэффективнее и дает более чистую поверхность. Цены здесь стабилизируются, но входной порог для мелких заказов вырос. Крупным игрокам невыгодно возиться с партией в 50 кг, когда конвейер требует тонны в сутки.
Поволжье. Сердце автопрома. Здесь ситуация наиболее напряженная. Спрос превышает предложение качественных услуг. Многие заводы вынуждены строить собственные участки термообработки, так как сторонние подрядчики загружены на 100% вперед на полгода. Это создает дефицит и, как следствие, рост цен на 15-20% по сравнению с прошлым годом.
Центральный федеральный округ. Москва и область остаются центром высоких технологий. Здесь сосредоточены лаборатории, способные проводить сложные виды ХТО (химико-термической обработки): цементацию, азотирование, борирование. Если вашей детали нужна поверхностная твердость при вязкой сердцевине — вам сюда. Но готовьтесь платить премию за логистику и экологические требования столичного региона, которые в 2026 году стали жестче, чем когда-либо.
Таблица: Сравнение стоимости и сроков в регионах РФ (прогноз на 2026)
| Регион | Средняя цена (руб/кг) | Типичный срок выполнения | Основная специализация | Риск простоев |
|---|---|---|---|---|
| Урал (Челябинск, Екат.) | 130 – 160 | 7-10 дней | Объемная закалка, отпуск крупных партий | Низкий |
| Поволжье (Тольятти, Казань) | 150 – 190 | 14-20 дней | Комплексная обработка трансмиссии, двигателя | Высокий (дефицит мощностей) |
| ЦФО (Москва, область) | 180 – 250+ | 5-7 дней | Высокоточная ХТО, вакуумная обработка | Средний |
| Юг России (Ростов, Краснодар) | 140 – 170 | 10-14 дней | Ремонтная база, сельхозтехника и легкие авто | Средний |
Обратите внимание на колонку «Риск простоев». В Поволжье вы можете отдать деталь и забыть о ней на месяц, потому что завод приоритизирует заказы от АвтоВАЗа и КАМАЗа. В Москве вам сделают все быстро, но счет будет ощутимым. Выбор зависит от вашей срочности и бюджета.
Технологический разрыв: что реально работает в 2026?
Давайте копнем глубже в технологии. Термическая обработка автокомплектующих больше не является «черным ящиком». Внедрение систем Индустрии 4.0, пусть и с российской спецификой, меняет правила игры. Что это значит для вас как для заказчика?
Во-первых, предиктивная аналитика. Современные печи оснащены датчиками, которые предсказывают выход оборудования из строя до того, как это случится. Раньше поломка печи означала остановку вашей партии на неделю. Теперь система автоматически перераспределяет нагрузку на другие агрегаты или предупреждает технолога за 48 часов. Это снижает риск срыва сроков поставки ваших деталей до минимума.
Во-вторых, адаптивные режимы. Искусственный интеллект (да, он проник и сюда) анализирует структуру металла в реальном времени и корректирует температуру. Это критически важно для импортозамещенных сталей. Китайские и российские аналоги европейских марок имеют разброс по легирующим элементам. Старая технология требовала жесткого режима: греть строго до 850°C. Новая система видит, что в этой конкретной плавке чуть больше марганца, и сама снижает температуру до 842°C, чтобы избежать перегрева и роста зерна.
Это звучит как фантастика? Нет, это уже работает на передовых линиях в Нижнем Новгороде и Ижевске. Но есть нюанс. Такие линии есть далеко не у всех. И вот тут возникает вопрос доверия. Как проверить, действительно ли ваш подрядчик использует «умную» печь или крутит ручки по старинке?
Спрашивайте протоколы испытаний. Требуйте данные о равномерности температуры в рабочей зоне печи. Если разброс превышает ±5°C для ответственных деталей — это красный флаг. В 2026 году стандарт должен быть ±3°C, а для прецизионных узлов — ±1°C.
Роль компонентов: почему надежность печи начинается с керамики
Даже самая совершенная система управления бессильна, если физическая основа печи — её транспортные элементы и футеровка — не выдерживает экстремальных условий. Именно здесь, на уровне материалов, часто скрывается причина нестабильности температурных графиков. Деформация роликов или разрушение покрытия внутри печи могут создать локальные зоны перегрева или охлаждения, которые сведут на нет все преимущества «умного» контроллера.
В этом контексте值得关注 опыт международных партнеров, таких как компания ООО «Цзиюань Саифу Промышленная Керамика». Основанная в 2009 году как национальное высокотехнологичное предприятие, она специализируется именно на тех компонентах, которые обеспечивают стабильность промышленных термических процессов. Их подход интегрирует научные исследования и серийное производство, что позволяет создавать изделия, работающие в агрессивных средах при температурах до 1600 °C без потери геометрической точности.
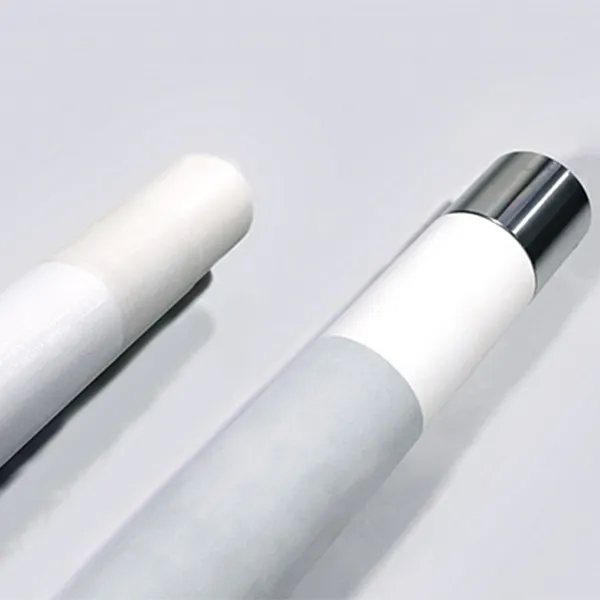
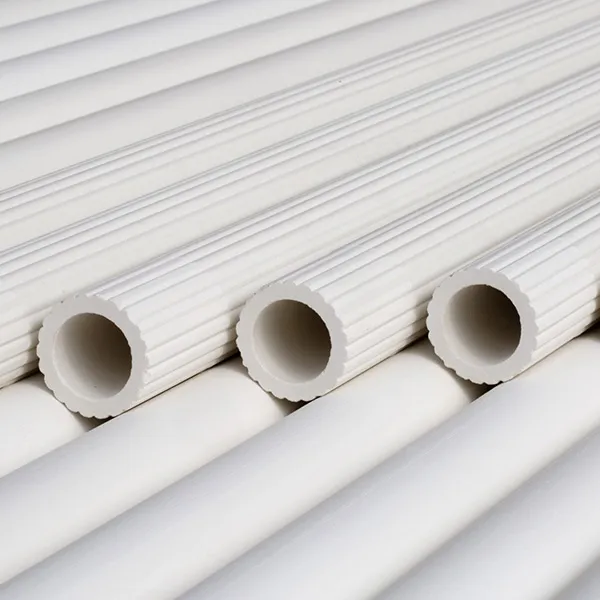
Ключевым продуктом для современных линий являются их керамические транспортные ролики, включая высокотемпературные серии SF-G и сверхвысокотемпературные SF-C, а также ролики зоны быстрого охлаждения SF-W. Изготовленные из высокочистого оксида алюминия, они обеспечивают равномерное движение деталей через печь, что критически важно для соблюдения ювелирных температурных режимов, о которых мы говорили выше. Кроме того, компания производит функциональные керамические покрытия с повышенной излучательной способностью и антикоррозионными свойствами, а также компоненты из корунда и муллита.
Почему это важно для российского рынка в 2026 году? Потому что стандартизированные процессы производства и многоуровневый контроль качества каждой партии (от сырья до финальной проверки плотности и теплостойкости) позволяют минимизировать человеческий фактор и риски брака, вызванные дефектами оборудования. Наличие протоколов испытаний для каждой партии — это именно та прозрачность, которую требуют новые реалии. Использование надежных керамических решений от таких производителей, как «Цзиюань Саифу», становится не просто заменой расходников, а стратегическим вкладом в стабильность всего технологического цикла, особенно когда речь идет о работе с новыми, капризными марками сталей.
Проблема кадров: кто нажимает на кнопки?
Можно купить самое дорогое оборудование за миллиарды рублей, включая передовые керамические компоненты. Но если им управляет оператор, который учился 20 лет назад и не понимает принципов работы программируемых логических контроллеров (ПЛК), результат будет плачевным. Отрасль столкнулась с острым дефицитом квалифицированных термистов нового поколения.
Старая гвардия уходит на пенсию. Молодежь не идет в горячие цеха. Заводы вынуждены переучивать инженеров-механиков или привлекать специалистов из смежных областей. Ошибки человеческого фактора никуда не делись. Неправильно введенная программа, неверно выбранная скорость охлаждения, ошибка при загрузке садки — все это приводит к браку.
Поэтому мой совет: при выборе подрядчика интересуйтесь не только печами и комплектующими, но и квалификацией персонала. Есть ли у них действующие сертификаты? Проходят ли они регулярное обучение? Работает ли технадзор в ночную смену? Часто именно ночью, когда начальство спит, происходят самые серьезные нарушения технологии ради выполнения плана.
Ценообразование: из чего складывается ваш чек
Почему цены на термическую обработку автокомплектующих продолжают расти, несмотря на стабилизацию курса рубля? Давайте разберем структуру затрат, чтобы вы понимали, за что платите.
Энергоресурсы. Газ и электричество подорожали. Печи — это энергоемкое оборудование. Нагрев одной тонны металла до 900 градусов требует колоссальных затрат. Тарифы для промышленности в 2025-2026 годах индексировались, и это напрямую влияет на себестоимость.
Расходные материалы. Защитные атмосферы (азот, метанол, природный газ), соли для ванн, закалочные масла — все это либо импортное, либо произведено из импортного сырья. Логистические цепочки усложнились, что добавило наценку. Качественное закалочное масло сейчас стоит в 2.5 раза дороже, чем три года назад. Экономить на масле нельзя: оно определяет скорость охлаждения и, следовательно, твердость и отсутствие трещин. Сюда же относится и стоимость высококачественной промышленной керамики, которая, хоть и увеличивает первоначальные затраты на модернизацию, многократно окупается за счет снижения брака и увеличения межремонтного периода печей.
Экология. Требования Росприроднадзора ужесточились. Установка фильтров, утилизация отходов, мониторинг выбросов — все это деньги. Заводы, которые игнорируют эти нормы, работают нелегально или полулегально, рискуя быть закрытыми в любой момент. Работать с ними — огромный риск для вашей репутации и поставок.
Амортизация и модернизация. Те самые новые «умные» печи и надежные керамические компоненты нужно окупать. Заводы, инвестировавшие в модернизацию, вынуждены закладывать часть затрат в цену заказа. Но помните: вы платите за стабильность качества и снижение процента брака.
Как оптимизировать расходы без потери качества?
Не пытайтесь давить цену до пола. Это путь в никуда. Вместо этого используйте следующие стратегии:
- Консолидация партий. Чем больше объем единовременной загрузки, тем ниже цена за килограмм. Планируйте производство так, чтобы отдавать на обработку крупные партии. Печь должна работать непрерывно, простои выгодны никому.
- Стандартизация режимов. Если возможно, унифицируйте марки сталей в своих изделиях. Это позволит обрабатывать разные детали в одной садке по одному режиму, что резко повышает эффективность использования оборудования.
- Долгосрочные контракты. Фиксируйте цены на год вперед. В условиях волатильности рынка это выгодно обеим сторонам. Завод получает гарантированную загрузку, вы — защиту от резкого скачка цен.
- Локализация логистики. Ищите подрядчика в радиусе 200-300 км от вашего производства. Расходы на транспорт могут съедать до 20% бюджета на термообработку.
Что ждать от рынка в конце 2026 и далее?
Прогнозы дело неблагодарное, но тренды очевидны. Рынок термической обработки автокомплектующих в России будет продолжать консолидацию. Мелкие гаражные мастерии, работающие на древнем оборудовании, либо закроются, либо станут субподрядчиками крупных холдингов, выполняя черновую работу. Основной объем качественной обработки перейдет к крупным игрокам с вертикально интегрированными циклами.
Ожидайте дальнейшего роста цен в пределах инфляции плюс 5-7% сверх нее из-за технологического обновления. Дешевле не станет. Единственный способ снизить затраты — это повышение выхода годной продукции за счет лучшего контроля качества.
Также стоит обратить внимание на развитие отечественного станкостроения и производства компонентов. Российские производители печей начинают догонять западные аналоги, а сотрудничество с проверенными международными поставщиками критически важных элементов, таких как высокотемпературная керамика, позволяет создавать гибридные решения мирового уровня. Через 2-3 года мы сможем говорить о полном импортозамещении в этом сегменте. Уже сейчас есть интересные разработки в области индукционных установок и вакуумных печей, которые не уступают китайским, а по надежности превосходят их.
Но есть и темная лошадка — вторичный рынок оборудования. Из Европы и Азии в Россию продолжают поступать б/у линии высокого класса. Их восстановление и модернизация силами российских инженеров, с заменой изношенных узлов на современные аналоги (в том числе керамические ролики и покрытия), создает интересный сегмент предложений: качество близкое к премиуму, но цена ниже, чем у новых российских аналогов. Риски здесь связаны с отсутствием гарантии и сложностью поиска запчастей, но для многих компаний это становится единственным способом выжить в конкурентной борьбе.
Итоговый вердикт
Термическая обработка автокомплектующих в 2026 году — это не просто услуга, это стратегическое партнерство. Вы не можете просто «купить» закалку. Вы должны выстроить отношения с заводом, основанные на прозрачности, доверии и взаимной ответственности.
Не гонитесь за самой низкой ценой в прайс-листе. Дешевизна в этой сфере почти всегда означает компромисс с физикой металла, а физику обмануть нельзя. Рано или поздно деталь разрушится, и последствия будут куда дороже сэкономленных рублей.
Выбирайте тех, кто инвестирует в технологии, кто открыто показывает свои лаборатории и кто готов нести ответственность за результат. Проверяйте сертификаты, требуйте протоколы, приезжайте на производство с внезапной проверкой. Убедитесь, что используемое оборудование, вплоть до мельчайших керамических элементов, соответствует высочайшим стандартам надежности. Только так вы сможете обеспечить надежность своих автомобилей в суровых российских условиях.
Рынок меняется, и те, кто адаптируется первыми, получат преимущество. Остальные останутся с горой брака и судебными исками. Выбор за вами.
Источники данных и нормативная база
- Обзор рынка металлообработки и термической обработки в РФ 2025-2026
- Тренды автопрома: импортозамещение материалов и технологий
- Актуализированные ГОСТы на термическую обработку стальных изделий (2025 ред.)
- Аналитика затрат на термическую обработку в регионах России
- Отчеты Минпромторга о развитии машиностроительного комплекса